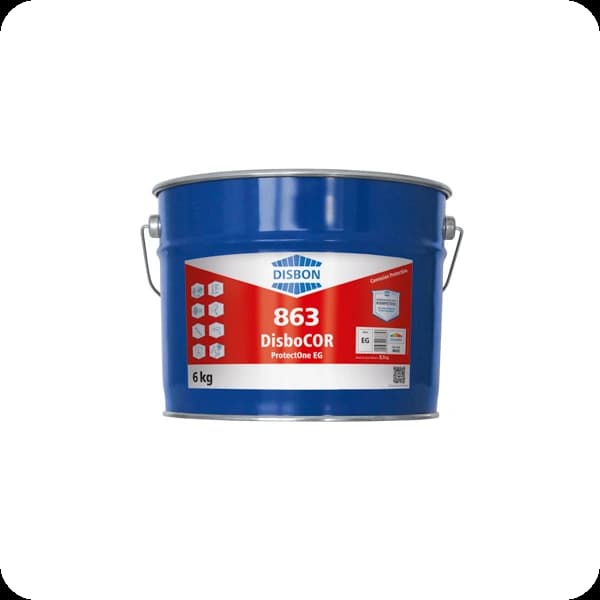
Caparol DisboCOR 863 ProtectOne
Aromatenfreie, 1-Topf-geeignete Korrosionsschutz-Grund- und Deckbeschichtung mit Eisenglimmer für metallische Untergründe
inkl. MwSt. · zzgl. Versandkosten
Produktbeschreibung
▼
Eigenschaften
- Witterungsbeständig auf Stahl und Feuerverzinkung
- Hohe Schichtdicken pro Arbeitsgang
- Beständig gegen Schwitzwasser und Industrieatmosphäre
- Hohe Farbton- und Kreidungsstabilität
- Ideal als Überholungsanstrich auf Altbeschichtungen
- 1-Topf-System mit aktiver Pigmentierung
Einsatzbereich
Grund- und Deckbeschichtung für Stahl, Feuerverzinkung und Altbeschichtungen im Außenbereich, z. B. Hallenkonstruktionen, Laternen, Behälter und Dachflächen.
Verarbeitung
Mit Airless-Spritzen auftragen (Düse 0,35–0,40 mm, 150–200 bar). Nicht unter +5 °C und nicht über 80 % relativer Luftfeuchtigkeit verarbeiten.
Verbrauch
Trockenschichtdicke 80 µm (entspricht 125 µm nass).
Technische Details
Robuste, witterungsbeständige Grund- und Deckbeschichtung vor allem auf Stahl und Feuerverzinkung. Die thixotrope Einstellung ermöglicht hohe Schichtdicken pro Arbeitsgang. Besonders geeignet als Überholungsanstrich auf alten 1K-Beschichtungen, beispielsweise für Hallenkonstruktionen, Laternen, Wand- und Deckenverkleidungen, Gittermasten, Behälteraußenwänden und Dachflächen mit ausreichender Dachneigung. beständig gegen Schwitzwasser und Industrieatmosphäre hohe Farbton- und Kreidungsstabilität ohne Verspröden auch als Komplettsystem (1-Topf) mit aktiver Pigmentierung und Barrierewirkung besonders geeignet als Überholungsanstrich auf Altbeschichtungen Auf eloxiertem Aluminium kann die Haftung eingeschränkt sein. Der Untergrund muss fett-, öl-, schmutz-, staubfrei und trocken sein. Stahl : Bei aggressiven Umgebungsbedinungen oder hohen Korrosionsbelastungen strahlen auf Normreinheitsgrad Sa 2 ½ (DIN EN ISO 8501-1). Bei geringerer Belastung (z. B. im Innenraum ohne Kondenswasserbelastung und ohne aggressive Einflüsse) handentrosten auf Normreinheitsgrad St 3 (DIN EN ISO 8501-1). Verzinkung : Weißrost und Verunreinigungen durch Schleifen, Anpadden, alkalische Netzmittelwäsche oder Sweepstrahlen (DIN EN ISO 12944-4) entfernen. Partielle Roststellen handentrosten PSt 3 und mit DisboCOR ® 863 ProtectOne EG beschichten (ausflecken). Altbeschichtung : Kompatible Altbeschichtungen können nach geeigneter
Untergrundvorbereitung
und ausreichender Haftung überarbeitet werden. In Zweifelsfällen ist das Anlegen einer Probefläche zu empfehlen. Gut haftende Altbeschichtung reinigen und ggf. anschleifen. Partielle Roststellen auf Normreinheitsgrad PSa 2 ½, PMa bzw. PSt 3 (DIN EN ISO 8501-2) vorbereiten und mit DisboCOR ® 863 ProtectOne EG beschichten (ausflecken). Bei Teillackierungen ist im Vorfeld ein Farbtonvergleich durchzuführen. Alternativ kann die Altbeschichtungen mit Hochdruck-Wasserwaschen (Water Jetting) bis auf kompatible, gut haftende Altbeschichtungen oder Stahl mit aufgerauter Oberfläche im Normreinheitsgrad mind. Wa 2 (ISO 8501-4:2021), Flugrostgrad M vorbereitet werden. Schlecht haftende Altbeschichtung vollständig entfernen mittels Strahlen Sa 2½ (DIN EN ISO 8501-1), Handentrosten St 3 (DIN EN ISO 8501-1) oder Hochdruck-Wasserwaschen (Water Jetting) mind. Wa 2 (ISO 8501-4:2021), Flugrostgrad M. Gut haftende Altbeschichtung reinigen und ggf. anschleifen. Partielle Roststellen auf Normreinheitsgrad PSa 2 ½, PMa bzw. PSt 3 (DIN EN ISO 8501-2) vorbereiten und mit DisboCOR ® 863 ProtectOne EG beschichten (ausflecken). Bei Teillackierungen ist im Vorfeld ein Farbtonvergleich durchzuführen. Alternativ kann die Altbeschichtungen mit Hochdruck-Wasserwaschen (Water Jetting) bis auf kompatible, gut haftende Altbeschichtungen oder Stahl mit aufgerauter Oberfläche im Normreinheitsgrad mind. Wa 2 (ISO 8501-4:2021), Flugrostgrad M vorbereitet werden. Schlecht haftende Altbeschichtung vollständig entfernen mittels Strahlen Sa 2½ (DIN EN ISO 8501-1), Handentrosten St 3 (DIN EN ISO 8501-1) oder Hochdruck-Wasserwaschen (Water Jetting) mind. Wa 2 (ISO 8501-4:2021), Flugrostgrad M. Edelstahl, Aluminium: Entfernen aller arteigenen und artfremden Verunreinigungen. Der Untergrund ist durch Sweepstrahlen vorbereiten. Airless-Spritzen (Düse mit 0,014 – 0,16 inch bzw. 0,35 – 0,40 mm und 150 – 200 bar Druck verwenden) Trockenschichtdicke: 80 µm, entsprechen 125 µm nass. Weitere Systeme finden Sie in unserem DisboCOR ® -System-Kompass auf unserer Webseite. Nicht unter +5 °C und nicht über 80 % relativer Luftfeuchtigkeit verarbeiten, Die Untergrundtemperatur sollte immer mindestens 3 °C über der Taupunkttemperatur liegen. Trockengrad 1 (staubtrocken): 4 – 5 Std.
Produktbeschreibung
Eigenschaften
- Witterungsbeständig auf Stahl und Feuerverzinkung
- Hohe Schichtdicken pro Arbeitsgang
- Beständig gegen Schwitzwasser und Industrieatmosphäre
- Hohe Farbton- und Kreidungsstabilität
- Ideal als Überholungsanstrich auf Altbeschichtungen
- 1-Topf-System mit aktiver Pigmentierung
Einsatzbereich
Grund- und Deckbeschichtung für Stahl, Feuerverzinkung und Altbeschichtungen im Außenbereich, z. B. Hallenkonstruktionen, Laternen, Behälter und Dachflächen.
Verarbeitung
Mit Airless-Spritzen auftragen (Düse 0,35–0,40 mm, 150–200 bar). Nicht unter +5 °C und nicht über 80 % relativer Luftfeuchtigkeit verarbeiten.
Verbrauch
Trockenschichtdicke 80 µm (entspricht 125 µm nass).
Technische Details
Robuste, witterungsbeständige Grund- und Deckbeschichtung vor allem auf Stahl und Feuerverzinkung. Die thixotrope Einstellung ermöglicht hohe Schichtdicken pro Arbeitsgang. Besonders geeignet als Überholungsanstrich auf alten 1K-Beschichtungen, beispielsweise für Hallenkonstruktionen, Laternen, Wand- und Deckenverkleidungen, Gittermasten, Behälteraußenwänden und Dachflächen mit ausreichender Dachneigung. beständig gegen Schwitzwasser und Industrieatmosphäre hohe Farbton- und Kreidungsstabilität ohne Verspröden auch als Komplettsystem (1-Topf) mit aktiver Pigmentierung und Barrierewirkung besonders geeignet als Überholungsanstrich auf Altbeschichtungen Auf eloxiertem Aluminium kann die Haftung eingeschränkt sein. Der Untergrund muss fett-, öl-, schmutz-, staubfrei und trocken sein. Stahl : Bei aggressiven Umgebungsbedinungen oder hohen Korrosionsbelastungen strahlen auf Normreinheitsgrad Sa 2 ½ (DIN EN ISO 8501-1). Bei geringerer Belastung (z. B. im Innenraum ohne Kondenswasserbelastung und ohne aggressive Einflüsse) handentrosten auf Normreinheitsgrad St 3 (DIN EN ISO 8501-1). Verzinkung : Weißrost und Verunreinigungen durch Schleifen, Anpadden, alkalische Netzmittelwäsche oder Sweepstrahlen (DIN EN ISO 12944-4) entfernen. Partielle Roststellen handentrosten PSt 3 und mit DisboCOR ® 863 ProtectOne EG beschichten (ausflecken). Altbeschichtung : Kompatible Altbeschichtungen können nach geeigneter
Untergrundvorbereitung
und ausreichender Haftung überarbeitet werden. In Zweifelsfällen ist das Anlegen einer Probefläche zu empfehlen. Gut haftende Altbeschichtung reinigen und ggf. anschleifen. Partielle Roststellen auf Normreinheitsgrad PSa 2 ½, PMa bzw. PSt 3 (DIN EN ISO 8501-2) vorbereiten und mit DisboCOR ® 863 ProtectOne EG beschichten (ausflecken). Bei Teillackierungen ist im Vorfeld ein Farbtonvergleich durchzuführen. Alternativ kann die Altbeschichtungen mit Hochdruck-Wasserwaschen (Water Jetting) bis auf kompatible, gut haftende Altbeschichtungen oder Stahl mit aufgerauter Oberfläche im Normreinheitsgrad mind. Wa 2 (ISO 8501-4:2021), Flugrostgrad M vorbereitet werden. Schlecht haftende Altbeschichtung vollständig entfernen mittels Strahlen Sa 2½ (DIN EN ISO 8501-1), Handentrosten St 3 (DIN EN ISO 8501-1) oder Hochdruck-Wasserwaschen (Water Jetting) mind. Wa 2 (ISO 8501-4:2021), Flugrostgrad M. Gut haftende Altbeschichtung reinigen und ggf. anschleifen. Partielle Roststellen auf Normreinheitsgrad PSa 2 ½, PMa bzw. PSt 3 (DIN EN ISO 8501-2) vorbereiten und mit DisboCOR ® 863 ProtectOne EG beschichten (ausflecken). Bei Teillackierungen ist im Vorfeld ein Farbtonvergleich durchzuführen. Alternativ kann die Altbeschichtungen mit Hochdruck-Wasserwaschen (Water Jetting) bis auf kompatible, gut haftende Altbeschichtungen oder Stahl mit aufgerauter Oberfläche im Normreinheitsgrad mind. Wa 2 (ISO 8501-4:2021), Flugrostgrad M vorbereitet werden. Schlecht haftende Altbeschichtung vollständig entfernen mittels Strahlen Sa 2½ (DIN EN ISO 8501-1), Handentrosten St 3 (DIN EN ISO 8501-1) oder Hochdruck-Wasserwaschen (Water Jetting) mind. Wa 2 (ISO 8501-4:2021), Flugrostgrad M. Edelstahl, Aluminium: Entfernen aller arteigenen und artfremden Verunreinigungen. Der Untergrund ist durch Sweepstrahlen vorbereiten. Airless-Spritzen (Düse mit 0,014 – 0,16 inch bzw. 0,35 – 0,40 mm und 150 – 200 bar Druck verwenden) Trockenschichtdicke: 80 µm, entsprechen 125 µm nass. Weitere Systeme finden Sie in unserem DisboCOR ® -System-Kompass auf unserer Webseite. Nicht unter +5 °C und nicht über 80 % relativer Luftfeuchtigkeit verarbeiten, Die Untergrundtemperatur sollte immer mindestens 3 °C über der Taupunkttemperatur liegen. Trockengrad 1 (staubtrocken): 4 – 5 Std.
inkl. MwSt.
Ähnliche Produkte